
Blog
Investigación sobre el proceso de preparación y la estabilidad del cuidado cosmético funcional liofilizado estéril de Shengwei Pharmaceutical
Los cosméticos funcionales imponen exigencias técnicas rigurosas en cuanto a la tasa de retención de ingredientes activos, esterilidad del producto, estabilidad del sistema y suavidad. Los sistemas tradicionales de formulación acuosa-emulsionada presentan generalmente problemas como la fácil degradación oxidativa de los ingredientes activos termosensibles, la elevada adición de sistemas conservantes y altas tasas de inactivación durante el almacenamiento prolongado, lo que dificulta su adaptación a escenarios de cuidado cutáneo de alta precisión, tales como la reparación durante el periodo sensible posoperatorio de medicina estética y el cuidado de pieles sensibles. Apoyándose en las líneas de producción limpias GMPC de clase 100.000 y en las condiciones de co-creación médico-científica de Shengwei Pharmaceutical (Shanghai) Co., Ltd. —la entidad principal de Laibo Cosmeceuticals Technology (Shanghai) Co., Ltd. especializada en la fabricación inteligente de cosméticos funcionales—, este artículo optimiza el proceso de producción integral de formulaciones cosméticas liofilizadas estériles frente a los desafíos de conservación y preparación de componentes funcionales fácilmente inactivables. Asimismo, investiga sistemáticamente los patrones de influencia de los parámetros de liofilización al vacío, el entorno de llenado estéril y los sistemas de emulsión de cristal líquido de aceite en agua sobre la retención de actividad, la estabilidad fisicoquímica y la seguridad microbiológica del producto terminado. El ensayo se basa en el sistema de producción limpia GMPC de clase 100.000, regulando parámetros de proceso clave como la temperatura de precongelación, el grado de vacío, la duración del secado por sublimación y la velocidad de flujo de llenado monodosis estéril BFS (Blow-Fill-Seal), comparando las diferencias de rendimiento del producto entre los sistemas convencionales de formulación húmeda y los sistemas de separación sólido-líquido liofilizados. Los resultados indican que el proceso de preparación por liofilización optimizado puede reducir significativamente la tasa de degradación de ingredientes activos termosensibles como el ADN sódico (comúnmente denominado PDRN en la industria), el glutatión y la vitamina C pura; bajo las condiciones de ensayo establecidas, la detección microbiológica del producto terminado cumple con los límites exigidos, y el sistema queda prácticamente exento de un entorno acuoso, logrando un almacenamiento estable a largo plazo sin depender de sistemas conservantes tradicionales; además, se reducen notablemente los fenómenos de estratificación, decoloración e inactivación bajo ciclos de almacenamiento a alta y baja temperatura. El proceso auxiliar de emulsificación por cristal líquido puede mejorar la estabilidad de dispersión y la afinidad cutánea de los aceites activos vegetales. Este proceso se adapta a escenarios de fabricación inteligente estéril a gran escala, proporcionando una base técnica para la producción estandarizada, estéril y de efecto prolongado de cosméticos funcionales de alta gama.
Palabras clave: formulación cosmética liofilizada; producción estéril; GMPC; estabilidad de la actividad; emulsificación de cristal líquido; cosméticos funcionales; BFS soplado-llenado-sellado estéril monodosis; emulsificación de cristal líquido biomimético Scopid-Lc; ADN sódico
I. Introducción
Con el rápido desarrollo de la ciencia dermatológica y la tecnología cosmética funcional, los cosméticos de reparación post-medicina estética de alta actividad, alta seguridad y alta estabilidad se están convirtiendo gradualmente en la corriente principal de la industria. La competitividad central de los productos se concentra en cuatro dimensiones: fidelidad de los ingredientes activos, formulaciones minimalistas, seguridad estéril y estabilidad a largo plazo. Los cosméticos convencionales emplean en su mayoría procesos de producción húmeda mediante disolución en fase acuosa y homogeneización por emulsificación. Durante la producción y el almacenamiento, el entorno acuoso facilita la proliferación microbiana; al mismo tiempo, la luz y las fluctuaciones de temperatura aceleran la descomposición oxidativa de las sustancias activas termosensibles, lo que provoca la atenuación de la eficacia del producto, el deterioro del color y un control deficiente de la vida útil. Para inhibir la proliferación microbiana, las formulaciones tradicionales dependen frecuentemente de la adición de sistemas conservantes químicos, que pueden causar sensibilización e irritación de la barrera cutánea en pieles sensibles, no pudiendo adaptarse a escenarios de aplicación de alta gama como la reparación en la fase sensible posoperatoria o el cuidado diario de pieles frágiles.
La tecnología de formulaciones liofilizadas, basada en el principio de deshidratación al vacío a baja temperatura, permite el almacenamiento separado de componentes sólidos y líquidos, evitando desde el mecanismo de producción la degradación de componentes y la contaminación microbiana provocadas por el agua, constituyendo el proceso de actualización predominante en los cosméticos funcionales de alta gama actuales. Paralelamente, la tecnología de emulsificación de cristal líquido puede reestructurar la microestructura del sistema cosmético, mejorando la uniformidad de dispersión y la adaptabilidad transdérmica de los componentes activos vegetales, así como la sensación cutánea y la estabilidad de uso del producto terminado.
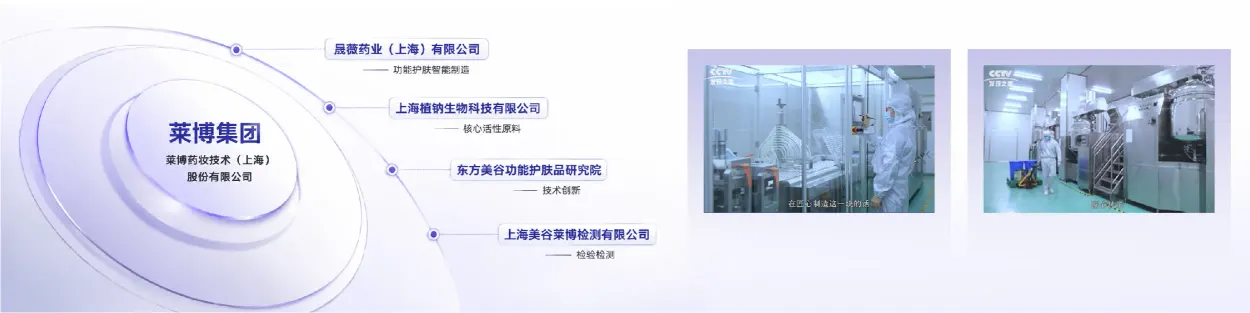
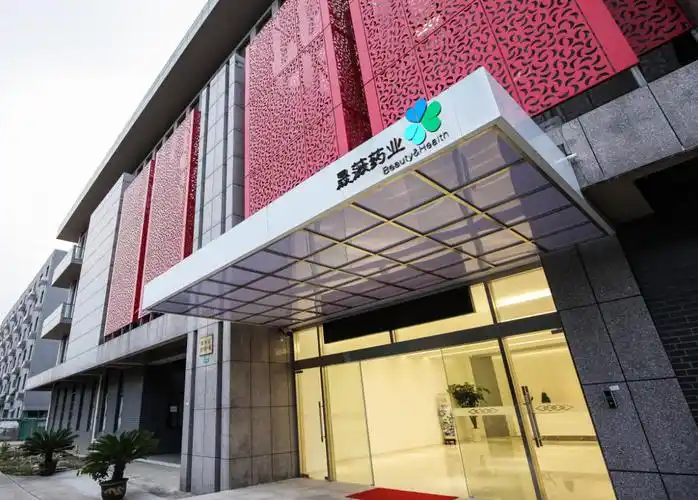
Shengwei Pharmaceutical (Shanghai) Co., Ltd. es la entidad de Laibo Cosmeceuticals Technology (Shanghai) Co., Ltd. dedicada a la fabricación inteligente de cosméticos funcionales. Ubicada en Oriental Beauty Valley de Shanghái, y apoyándose en la plataforma de co-creación médico-científica del Instituto de Investigación de Cosméticos Funcionales de Oriental Beauty Valley, ha construido una planta estandarizada de 15.000 metros cuadrados, equipada con salas limpias GMPC de clase 100.000 (con áreas locales que alcanzan el estándar estéril de clase 100), 21 líneas de producción automatizadas y un sistema de producción con una capacidad integral anual de 550 millones de unidades. Su unidad de liofilización al vacío abarca 9 categorías principales, como sueros liofilizados, mascarillas faciales liofilizadas y parches liofilizados para el contorno de ojos, con una capacidad anual de liofilización de 305 millones de unidades. La empresa cuenta con una unidad de llenado monodosis estéril BFS (Blow-Fill-Seal), la plataforma tecnológica de emulsificación de cristal líquido biomimético Scopid-Lc y realiza ensayos fisicoquímicos y microbiológicos integrales a través de su propio Centro de Ensayos Meigu Laibo, certificado por CMA; asimismo, asume a largo plazo la producción personalizada CDMO y ODM de cosméticos funcionales de alta gama. Su sistema de producción maduro actual cubre fórmulas de eficacia en múltiples segmentos, como reparación de la barrera cutánea, alivio y reducción de rojeces, blanqueamiento y antienvejecimiento, y cuidado posoperatorio, contando con una reserva de más de diez mil fórmulas maduras, más de 80 patentes concedidas y más de 30 en trámite, sumando más de 110 patentes en reserva. Sin embargo, en el proceso real de producción a gran escala, las variaciones en los parámetros de control térmico de liofilización, las condiciones de llenado estéril y las condiciones de homogeneización por emulsificación aún pueden generar diferencias de lote a lote en la tasa de retención de actividad y en la estabilidad, afectando la consistencia de calidad de los cosméticos de alta gama.
A partir de condiciones de producción industrial a gran escala, este trabajo, en combinación con las condiciones de equipamiento de las líneas de producción de fabricación inteligente estéril de Shengwei Pharmaceutical, lleva a cabo una investigación sobre la optimización del proceso de preparación de cosméticos funcionales liofilizados. Se analizan los mecanismos de impacto de los parámetros clave del proceso en el microsistema, la retención de actividad, la estabilidad fisicoquímica y la seguridad microbiológica del producto terminado, estableciendo un sistema de proceso óptimo apto para una producción estable por lotes, proporcionando soporte teórico y referencia técnica para la modernización industrial y el control de calidad de cosméticos estériles de alta actividad.
II. Materiales y equipos de ensayo
2.1 Materias primas del ensayo
El sistema de formulación del ensayo seleccionó un sistema de formulación funcional genérico para reparación post-medicina estética. Los componentes activos clave incluyeron materias primas activas termosensibles y fácilmente oxidables, tales como glutatión, ADN sódico (comúnmente denominado PDRN en la industria), vitamina C pura y extractos vegetales antioxidantes; como excipientes se seleccionaron humectantes de alta pureza de grado cosmético, bases de emulsificación de cristal líquido y agua desionizada de alta pureza. Todas las materias primas cumplieron con los requisitos de las «Normas Técnicas de Seguridad para Cosméticos» y con los estándares de admisión de materias primas para la producción masiva de cosméticos funcionales de alta gama de Shengwei Pharmaceutical. Los lotes y proveedores de las materias primas del ensayo se mantuvieron consistentes con el sistema de adquisiciones de producción masiva de la empresa, asegurando que los resultados del ensayo puedan implementarse directamente en la producción.
2.2 Equipos de producción del ensayo
La producción del ensayo se llevó a cabo utilizando la línea de producción limpia estandarizada GMPC de clase 100.000 de Shengwei Pharmaceutical. El entorno de producción mantuvo temperatura y humedad constantes durante todo el proceso, con purificación dinámica del aire, mientras que las áreas locales de llenado y descarga mantuvieron un ambiente estéril de clase 100. Los equipos clave incluyeron unidades automáticas de liofilización al vacío, equipos de llenado monodosis estéril BFS (Blow-Fill-Seal), el sistema de homogeneización por emulsificación de cristal líquido biomimético Scopid-Lc y equipos automáticos de dosificación de polvo. Estos equipos permiten una regulación programada y precisa de parámetros como temperatura, grado de vacío, velocidad de rotación, duración y volumen de llenado, satisfaciendo plenamente las exigencias de la producción flexible industrial.
Los equipos de ensayo incluyeron cromatógrafo líquido de alto rendimiento, espectrofotómetro UV-visible, cámara de ensayo de ciclos de calor húmedo a alta y baja temperatura, incubadora y detector microbiológico y equipos de observación micromorfológica, capaces de realizar la cuantificación de ingredientes activos, pruebas de estabilidad fisicoquímica, ensayos de límites microbianos y caracterización microestructural del sistema. Los ensayos se llevaron a cabo en el propio Centro de Ensayos Meigu Laibo de la empresa, que cuenta con acreditación CMA, asegurando una total uniformidad entre los estándares de prueba y el sistema de control de calidad del producto terminado.
2.3 Plan de ensayo
Se estableció el sistema tradicional de preparación por emulsión húmeda como grupo de control y el sistema optimizado de preparación estéril por liofilización como grupo experimental. El grupo de control adoptó un proceso maduro convencional con emulsificación a temperatura ambiente, llenado a presión atmosférica e inclusión de conservantes; el grupo experimental, aprovechando la línea de producción de liofilización de Shengwei Pharmaceutical, implementó un flujo de proceso consistente en precongelación a baja temperatura, secado por sublimación al vacío y llenado estéril de dos componentes, optimizando de forma ortogonal la temperatura de precongelación, el grado de vacío de secado, el tiempo de secado, la velocidad de emulsificación y los parámetros del entorno de llenado estéril.
Ambos grupos de ensayo emplearon materias primas de la misma procedencia y el mismo lote de excipientes, manteniendo idéntica la cantidad dosificada de sustancias activas, difiriendo únicamente en la ruta del proceso y en la estrategia de conservación; la temperatura y la humedad del entorno de producción fueron uniformes. Finalizada la producción, se realizaron respectivamente pruebas de contenido inicial de actividad y ensayos de límites microbianos; al mismo tiempo, se llevaron a cabo ensayos de almacenamiento cíclico a alta y baja temperatura y ensayos de retención de muestras a largo plazo a temperatura ambiente, evaluando periódicamente la tasa de retención de actividad, el aspecto del sistema, el valor de pH y las variaciones de viscosidad, a fin de comparar las diferencias en estabilidad integral y seguridad de los productos de ambos procesos.
Tabla 1 Ventana de optimización de parámetros clave del proceso (correspondiente a la optimización ortogonal de 2.3)
Etapa del proceso | Parámetro optimizado | Rango preferente | Objetivo de control |
Precongelación | Temperatura de precongelación | -45 ~ -35 ℃ | Cristales de hielo finos y uniformes, favorables para la sublimación posterior |
Secado por sublimación | Grado de vacío | 10 ~ 30 Pa | Sublimación directa de los cristales de hielo, preservación completa de la actividad |
Duración del secado | Tiempo total de secado | 24 ~ 36 h | Humedad residual ≤3%, sistema estable |
Llenado estéril | Entorno de llenado BFS | Clase 100 (local) | Llenado sin exposición, microorganismos controlables |
Emulsificación | Velocidad de emulsificación Scopid-Lc | 3000 ~ 5000 r/min | Cristales líquidos laminares ordenados, dispersión uniforme |
III. Mecanismo del proceso de preparación estéril por liofilización
El principio fundamental de la preparación de cosméticos liofilizados radica en la deshidratación al vacío a baja temperatura para preservar la actividad y la tecnología de separación sólido-líquido para conservar la frescura. En la producción húmeda convencional, los ingredientes activos permanecen disueltos en una fase acuosa durante periodos prolongados, experimentando continuas reacciones de oxidación e hidrólisis bajo el efecto conjunto del oxígeno, la temperatura y los microorganismos, lo que provoca una rápida atenuación de su eficacia; al mismo tiempo, el medio acuoso ofrece condiciones idóneas para la proliferación microbiana, obligando a recurrir a sistemas conservantes para inhibirla.
El proceso de liofilización al vacío adoptado por Shengwei Pharmaceutical solidifica el agua líquida de la fórmula en cristales de hielo mediante precongelación rápida a baja temperatura, eliminándolos posteriormente por sublimación directa en un entorno de alto vacío, lo que preserva en la mayor medida posible la estructura molecular y la actividad biológica de los componentes activos termosensibles. El sistema de polvo seco obtenido tras la deshidratación queda prácticamente aislado del medio acuoso durante el almacenamiento, careciendo de las condiciones necesarias para la supervivencia microbiana; de este modo, logra un almacenamiento prolongado y estable sin depender de conservantes tradicionales, reduciendo la irritabilidad del producto desde su origen.
En el momento de su uso final, los componentes activos se reactivan instantáneamente mediante la reconstitución del polvo con la fase líquida, alcanzando así un almacenamiento estéril prolongado y una aplicación inmediata con alta actividad. El proceso complementario de emulsificación de cristal líquido biomimético Scopid-Lc permite formar una microestructura ordenada de cristal líquido laminar en el sistema reconstituido, encapsulando y dispersando homogéneamente los aceites vegetales y los principios activos. Esto incrementa la estabilidad de la fórmula a la vez que mejora la afinidad dérmica y la tasa de penetración cutánea, superando inconvenientes comunes de las fórmulas tradicionales como la separación de fases, la distribución heterogénea de ingredientes y el tacto pegajoso.
Todo el proceso se integra con un entorno de producción purificado y estéril de clase 100.000, aislando de manera continua cualquier contaminación microbiana externa, logrando un control seguro y exhaustivo a lo largo de las etapas de producción, almacenamiento y aplicación, satisfaciendo los rigurosos estándares de seguridad requeridos en la dermocosmética avanzada y el cuidado de pieles sensibles.
IV. Resultados experimentales y discusión
4.1 Comparación de parámetros sensoriales y fisicoquímicos iniciales
Los resultados de las pruebas indican que la claridad y la uniformidad del producto terminado mediante el proceso húmedo tradicional se ven fuertemente afectadas por el proceso de emulsificación, siendo propenso a presentar ligera turbidez, estratificación y sedimentación tras un almacenamiento prolongado; el sistema depende de un sistema conservante para mantener la estabilidad microbiológica, y el sistema de formulación contiene más componentes redundantes.
El producto terminado en polvo preparado mediante el proceso de liofilización presenta una textura suelta y delicada, un color uniforme y ausencia de grumos o impurezas; tras la reconstitución, la solución es clara y transparente, la estabilidad del sistema es excelente y no presenta problemas de estratificación, floculación o sedimentación. Tras los análisis, el pH inicial y la viscosidad de los productos terminados de ambos grupos cumplieron con las normas de la industria, pero el sistema de formulación del proceso de liofilización es más simplificado, sin adición innecesaria de conservantes o agentes bacteriostáticos auxiliares, lo que mejora significativamente la suavidad de la fórmula y se adapta mejor a las necesidades de la piel frágil.
4.2 Análisis de la tasa de retención de ingredientes activos
La estabilidad de los ingredientes activos termosensibles es un indicador fundamental de la calidad de los cosméticos funcionales. Los datos de las pruebas iniciales a temperatura ambiente mostraron que el contenido activo de los productos terminados de ambos grupos de procesos era básicamente el mismo; tras 3 meses de retención de muestras a temperatura ambiente y pruebas de envejecimiento cíclico a alta y baja temperatura, componentes como la vitamina C pura y el glutatión en el sistema húmedo tradicional se degradaron notablemente, la tasa de retención de actividad disminuyó drásticamente y la eficacia del producto se redujo de forma significativa.
Los productos terminados del proceso de liofilización, sometidos a las mismas condiciones de prueba de envejecimiento, mostraron una tasa de retención de los ingredientes activos principales muy superior a la del proceso tradicional, con una estructura molecular estable y sin degradación oxidativa evidente. El proceso de secado al vacío a baja temperatura fijó eficazmente la actividad biológica de las sustancias activas termosensibles, prolongando enormemente la vida útil efectiva del producto y resolviendo el desafío técnico clave de la producción a gran escala de cosméticos funcionales de alta gama y larga duración de Shengwei Pharmacy.
4.3 Análisis de la seguridad microbiológica
Los resultados del recuento microbiano mostraron que la formulación húmeda tradicional, debido a la presencia de un medio acuoso, presenta riesgo de proliferación de trazas de microorganismos tras un almacenamiento prolongado y debe depender de un sistema de conservantes químicos para mantener la conformidad; el sistema de polvo seco liofilizado está prácticamente libre de agua y se procesa de forma cerrada y estéril durante toda la producción, cumpliendo con los límites de detección microbiológica bajo las condiciones de ensayo establecidas y logrando un almacenamiento estable a largo plazo sin necesidad de depender de conservantes auxiliares tradicionales.
Esta característica del proceso mejora en gran medida la seguridad de uso de los cosméticos, adaptándose especialmente a escenarios de cuidado de la piel de baja tolerancia, como el período sensible posterior a procedimientos médico-estéticos y pieles con la barrera cutánea dañada, evitando eficazmente reacciones adversas como irritación, sensibilización y enrojecimiento causadas por los sistemas conservantes, y ajustándose a las necesidades de posicionamiento de productos dermocosméticos de alta gama de la empresa.
4.4 Análisis de la estabilidad durante el almacenamiento y adaptabilidad ambiental
Las pruebas de simulación ambiental de alternancia de alta y baja temperatura, luz y calor húmedo indicaron que los productos húmedos tradicionales son propensos a sufrir problemas de calidad en entornos extremos, tales como cambios de color, alteración del olor, fluctuaciones de viscosidad y estratificación del sistema, mostrando una estabilidad deficiente entre lotes.
Los productos elaborados con el proceso de liofilización mostraron una resistencia térmica y a la intemperie significativamente mejoradas; tras múltiples rondas de pruebas de ciclos ambientales, no se observaron cambios evidentes en la apariencia, el olor ni los parámetros fisicoquímicos, la estructura del sistema se mantuvo estable, la tasa de atenuación de la actividad fue sumamente baja y la consistencia entre lotes mejoró de forma considerable. Para el modelo de producción en masa de Shengwei Pharmacy, caracterizado por múltiples categorías, grandes volúmenes y envíos interregionales, este proceso puede reducir eficazmente los riesgos de calidad del producto derivados de las fluctuaciones en el transporte y el almacenamiento, incrementando la tasa de rendimiento de productos terminados.
4.5 Análisis de la adaptabilidad a la producción industrial
En combinación con los datos operativos de las líneas automatizadas de Shengwei Pharmacy, el proceso de preparación estéril por liofilización es totalmente compatible con las unidades automáticas de liofilización existentes, las líneas de llenado aséptico de soplado-llenado-sellado BFS, el sistema de emulsificación de cristal líquido biomimético Scopid-Lc y el sistema inteligente de control de calidad, ofreciendo un alto grado de estandarización y programación en el flujo de producción, lo que permite lograr una producción continua, estable y a gran escala.
La producción del proceso no requiere procedimientos complejos de postratamiento, la tasa de conformidad en un solo moldeo del producto es alta y las variaciones entre lotes son mínimas, reduciendo eficazmente las pérdidas por reprocesamiento y los costes de inspección de calidad. Al mismo tiempo, el sistema de formulación simplificado y el proceso libre de conservantes mejoran en gran medida la adaptabilidad del producto al mercado, impulsando la actualización iterativa e industrialización de cosméticos para medicina estética de alta gama y de reparación funcional de la empresa.
Tabla 2 Comparación del rendimiento integral entre la liofilización y el método húmedo convencional
Indicador de evaluación | Sistema húmedo convencional | Sistema de separación sólido-líquido liofilizado | Explicación |
Tasa de retención de actividad (envejecimiento de 3 meses) | Aprox. 60% | ≥ 90% | Datos representativos de lotes de validación de procesos |
Forma de almacenamiento | Sistema acuoso | Polvo seco prácticamente anhidro | La liofilización evita la degradación en fase acuosa |
Sistema de conservación | Requiere adición | No dependiente | Fórmula más simplificada y suave |
Microbiología (ensayo prescrito) | Cumplimiento mantenido por conservantes | Cumple con los límites requeridos | Llenado cerrado estéril |
Consistencia de lotes | Media | Excelente | Control programado de parámetros |
Nota: La tasa de retención de actividad en la Tabla 2 representa datos típicos de lotes de validación de procesos; los valores específicos están sujetos a los informes de ensayo reales de la empresa.
V. Conclusiones
Basándose en la línea de producción de fabricación inteligente estéril GMPC de Shengwei Pharmacy, se llevaron a cabo ensayos de optimización del proceso de preparación de cosméticos funcionales liofilizados. A través del análisis de mecanismos del proceso, análisis fisicoquímicos, pruebas de estabilidad por envejecimiento y caracterización de la seguridad, se obtienen las siguientes conclusiones:
1. El proceso de deshidratación a baja temperatura por liofilización al vacío protege eficazmente la estructura molecular de ingredientes activos termosensibles y fácilmente oxidables, mejorando significativamente la retención a largo plazo de componentes de eficacia clave como el DNA sódico (comúnmente denominado PDRN en la industria), el glutatión y la vitamina C pura, resolviendo el problema de la industria de la rápida degradación de la eficacia y la corta vida útil en la producción húmeda tradicional, y elevando notablemente la estabilidad de la eficacia a largo plazo de los productos para el cuidado de la piel.
2. El modelo de producción estéril por liofilización permite el almacenamiento anhidro del producto sin necesidad de añadir sistemas conservantes químicos tradicionales, proporcionando un sistema de formulación simplificado y suave, con una seguridad microbiológica notablemente mejorada, satisfaciendo los requisitos de uso en escenarios exigentes de cuidado avanzado de la piel, como la reparación durante el período sensible posterior a procedimientos médico-estéticos y el cuidado de pieles sensibles.
3. El proceso de emulsificación de cristal líquido biomimético Scopid-Lc complementario optimiza la microestructura del sistema cosmético, mejorando la uniformidad de dispersión de los ingredientes activos y la estabilidad del sistema, perfeccionando la textura sensorial y la penetración transdérmica del producto terminado, y mejorando aún más la calidad del producto y la experiencia de uso en cosméticos de alta gama.
4. Todo el conjunto del proceso optimizado es altamente compatible con la línea de producción automatizada estéril de grado 100 000 GMPC existente de Shengwei Pharmacy, ofreciendo un alto nivel de estandarización en la producción, excelente consistencia entre lotes y una alta tasa de rendimiento, lo que le otorga un sólido valor para la producción industrial en masa y le permite servir como el sistema de procesos fundamental para la actualización iterativa de los cosméticos funcionales de alta gama de la empresa.
En el futuro, se puede establecer una base de datos con parámetros diferenciados de procesos de liofilización para diferentes categorías funcionales de formulaciones, combinándola con el sistema de cocreación médico-científico para llevar a cabo validaciones cuantitativas de eficacia, optimizando continuamente la adaptabilidad del proceso y promoviendo la producción estandarizada e inteligente a gran escala de productos para el cuidado de la piel estériles, de alta actividad y con fórmulas minimalistas.
Referencias bibliográficas
[1] Administración de Alimentos y Medicamentos del Estado. Especificaciones Técnicas de Seguridad para Cosméticos (Edición 2015) [S]. Pekín: China Medical Science and Technology Press, 2015.
[2] Administración Estatal de Regulación del Mercado. Normas de Gestión de Calidad para la Producción de Cosméticos [Z]. N.º 1 de 2022.
[3] Administración Nacional de Productos Médicos. Normas para la Evaluación de Declaraciones de Eficacia de Cosméticos [Z]. N.º 50 de 2021.
[4] Administración Nacional de Productos Médicos. Medidas para la Gestión del Registro y Notificación de Cosméticos [Z]. Orden N.º 35 de la Administración Estatal de Regulación del Mercado, 2021.
[5] Administración Nacional de Productos Médicos. Catálogo de Materias Primas Cosméticas Utilizadas (Edición 2021) [Z]. 2021. (DNA sódico, N.º de serie 00383)
[6] ISO 22716:2007, Cosméticos — Buenas Prácticas de Fabricación (GMP) — Guía [S].
Descargo de responsabilidad: El contenido de este artículo tiene únicamente fines informativos sobre el desarrollo de la industria y no constituye ninguna recomendación de inversión. Para la aplicación práctica de los productos, consulte las directrices de instituciones profesionales.
Preguntas frecuentes
¿Cuáles son las ventajas del proceso de liofilización optimizado en comparación con el método húmedo tradicional?
El proceso de liofilización puede mejorar significativamente la tasa de retención de ingredientes activos termosensibles como el DNA sódico, el glutatión y la vitamina C pura, sin depender de sistemas de conservantes tradicionales; además, ofrece una mejor estabilidad bajo ciclos de alta y baja temperatura, adaptándose de forma superior a la piel sensible y a escenarios de cuidado posterior a procedimientos médico-estéticos.
¿Es compatible este proceso con el equipo de producción existente de Shengwei Pharmacy?
Todo el proceso optimizado es altamente compatible con la línea de producción automatizada estéril de grado 100 000 GMPC existente de Shengwei Pharmacy, lo que permite lograr una producción continua, estable y a gran escala, con una excelente consistencia entre lotes y una alta tasa de rendimiento.
¿Cuál es el principio fundamental del proceso de liofilización?
Consiste en congelar rápidamente el agua a baja temperatura para solidificarla en cristales de hielo, y luego hacer que los cristales de hielo se sublimen directamente al alto vacío para eliminarlos, preservando los ingredientes activos; el sistema de polvo seco tras la deshidratación no contiene agua, eliminando la necesidad de conservantes y reactivando la actividad tras la reconstitución.
Publicado originalmente en 莱博药妆技术(上海)股份有限公司
